Produktion · 10 Min. Lesezeit
Traceability in der Produktion: Datenmodell für SMT-Linien
Rückverfolgbarkeit in der Elektronikfertigung: Datenmodell für Seriennummern, Bauteilchargen und Prüfdaten, Scanpunkte und die Anbindung an das MES.
Von Amperbytes AI ·
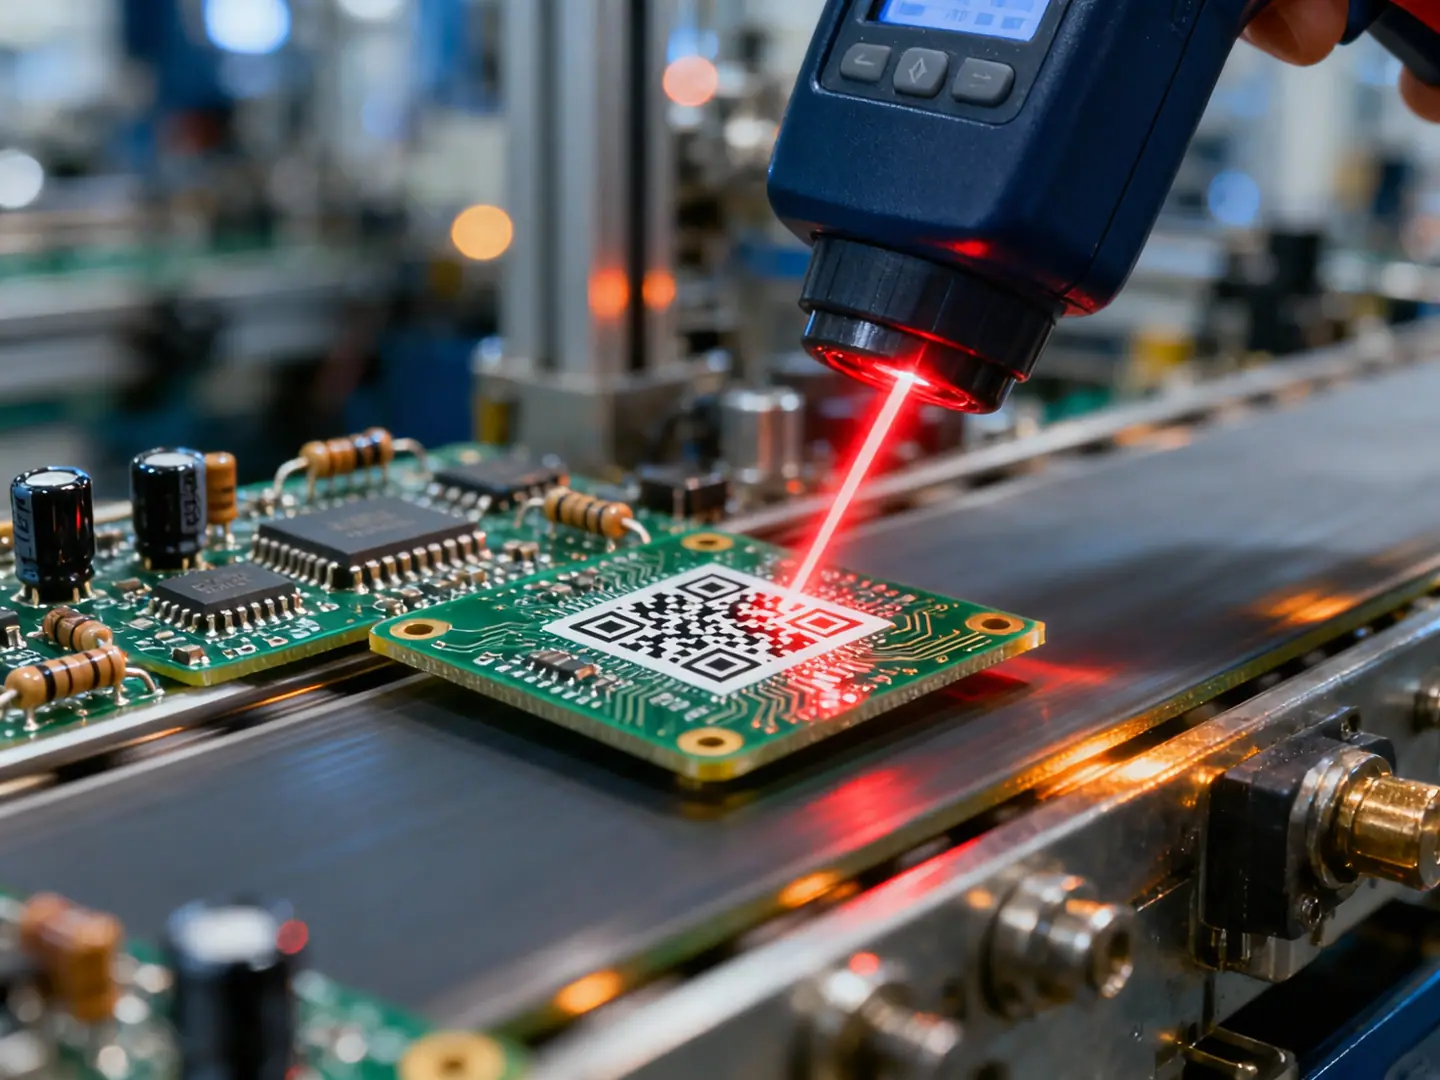
Traceability in der Produktion bedeutet, für jede gefertigte Einheit belegen zu können, aus welchen Materialchargen sie besteht, an welchen Stationen sie mit welchen Parametern bearbeitet wurde und welche Prüfungen sie bestanden hat. In der Elektronikfertigung heißt das konkret: Jede Leiterplatte trägt eine eindeutige Seriennummer, und das Manufacturing Execution System (MES) verknüpft sie mit Bauteilrollen, Maschinenprogrammen, Lötprofilen und Prüfergebnissen. Rückverfolgbarkeit in der Elektronikfertigung ist damit vor allem eine Frage des Datenmodells und der Scanpunkte, weniger der Software.
Surface-Mount Technology (SMT) ist die Oberflächenbestückung von Leiterplatten. Dieser Artikel zeigt, welche Daten ein Traceability-System in einer SMT-Linie braucht und wo gescannt wird. Er beschreibt außerdem, wie Bestückungsautomaten und Prüfstationen an das MES angebunden werden und wie dieselben Daten Taktzeit- und Qualitätsanalysen tragen.
Welche Frage Traceability beantworten muss
Der Prüfstein ist der Ernstfall. Ein Lieferant meldet, dass eine Charge eines Kondensators fehlerhaft ist. Die Qualitätsleitung braucht jetzt zwei Antworten: Welche Seriennummern enthalten Bauteile aus dieser Charge, und welche davon sind bereits beim Kunden? Das ist die Vorwärtsverfolgung. Umgekehrt kommt eine Baugruppe als Feldausfall zurück, und die Frage lautet: Mit welchen Chargen, auf welcher Linie, mit welchem Lötprofil und mit welchem Prüfergebnis wurde genau dieses Stück gefertigt? Das ist die Rückwärtsverfolgung.
Kann das System nur eine der beiden Fragen beantworten, oder nur über einen Zeitraum statt über Seriennummern, wird aus einer eingegrenzten Maßnahme eine Sperrung ganzer Produktionswochen. Der Unterschied zwischen einigen Dutzend betroffenen Baugruppen und allen Baugruppen eines Monats entsteht nicht im Rückruf, sondern Monate vorher bei der Frage, wie fein die Daten erfasst wurden.
Wie fein das sein muss, ist eine Risikoentscheidung. Der Branchenstandard IPC-1782B für die Rückverfolgbarkeit elektronischer Produkte (Stand September 2023) unterscheidet vier Stufen, von „Basic“ bis „Comprehensive“, und sieht vor, das Level über eine Risikobewertung zu bestimmen und in der Vereinbarung mit dem Kunden festzuhalten. Er trennt außerdem interne Traceability (im eigenen Werk) von externer Traceability (über die Lieferkette).
Das Datenmodell: sieben Objekte, die zusammenpassen müssen
Ein Traceability-System ist im Kern ein Graph: Baugruppen, Materialien, Stationen und Ergebnisse, verbunden über Ereignisse mit Zeitstempel.
| Objekt | Typische Inhalte | Woher die Daten kommen |
|---|---|---|
| Baugruppe (Seriennummer) | eindeutige ID, Sachnummer, Revision, Auftrag | Kennzeichnung per Laser oder Etikett, Auftrag aus dem ERP |
| Nutzen (Panel) | Nutzen-ID, Position jeder Einzelleiterplatte | Kennzeichnung, Zuordnung beim Nutzentrennen |
| Material (Rolle, Charge) | Rollen-ID, Lieferantencharge, Datumscode, Menge | Wareneingang, Etikett des Lieferanten |
| Rüstung (Setup) | welche Rolle auf welchem Bestückplatz, von wann bis wann | Rüstverifikation am Automaten, Rollenwechsel |
| Station und Prozessschritt | Linie, Maschine, Programmversion, Zeitstempel | Maschinenmeldungen an das MES |
| Prozessparameter | Pastendruck, Reflow-Profil, Drehmomente, Umgebungswerte | Maschinen, IoT-Sensorik, Zeitreihen |
| Prüfergebnis und Nacharbeit | SPI, AOI, ICT, Funktionstest, Reparatur, Firmware-Stand | Prüfstationen, Reparaturplatz, Programmierstation |
Zu den Abkürzungen: SPI ist die Lotpasteninspektion nach dem Druck, AOI die automatische optische Inspektion nach Bestückung oder Löten, ICT der In-Circuit-Test, der die elektrischen Werte einzelner Bauteile auf der bestückten Leiterplatte prüft.
Nutzen und Einzelleiterplatte
Leiterplatten laufen oft als Nutzen durch die Linie, also mehrere Einzelplatinen auf einem gemeinsamen Träger. Bestückt und gelötet wird der Nutzen, geprüft und ausgeliefert wird die Einzelplatine. Das Datenmodell braucht deshalb eine Beziehung „Einzelplatine X liegt auf Nutzen Y an Position Z“, und sie muss vor dem Nutzentrennen feststehen. Fehlt sie, gelten alle Chargen und Parameter des Nutzens nur noch für „irgendeine“ der Platinen, und eine AOI-Meldung für Position 3 lässt sich keiner Seriennummer mehr zuordnen.
Chargen über die Rüstung, nicht über den Auftrag
Die naheliegende Lösung ist, dem Fertigungsauftrag alle entnommenen Rollen zuzuordnen. Das reicht für eine grobe Stufe, aber nicht für die Vorwärtsverfolgung. Genauer wird es über die Rüstung: Welche Rolle stand von wann bis wann auf welchem Bestückplatz? Zusammen mit dem Zeitstempel, zu dem eine Baugruppe den Automaten durchlaufen hat, ergibt sich die Charge je Bauteiltyp und Seriennummer. Rollenwechsel und das Ankleben einer neuen Rolle an die alte (Splice) müssen dafür als eigene Ereignisse erfasst werden.
Prozessparameter als Referenz
Ein Reflow-Profil oder eine Zeitreihe aus der Sensorik muss nicht bei jeder Seriennummer kopiert werden. Es genügt, die Baugruppe mit dem Durchlaufzeitraum und der Programmversion zu verknüpfen und die Parameter getrennt als Zeitreihe zu speichern. Das hält die Datenmenge beherrschbar und die Abfrage trotzdem vollständig.
Firmware gehört zur Stückliste
Wird in der Linie Firmware aufgespielt, ist der Softwarestand ein Bestandteil wie ein Bauteil. IPC-1782B behandelt Software- und Firmware-Stände als eigenes Material, das wie ein Bauteil rückverfolgt wird, und das Programmieren als eigenen Prozessschritt. In einem Projekt unseres Gründers bei einem Hausgerätehersteller (2019 bis 2022, vor der Gründung von Amperbytes AI) lief das Firmware-Flashing in der Linie über eine Cloud-Plattform für Produktionssteuerung. Sie wurde in 8 Werken von über 1.000 Nutzern täglich verwendet. Das Praxisbeispiel Cloud-Plattform für Produktionssteuerung und Firmware-Flashing beschreibt sie. Unabhängig von diesem Projekt empfehlen wir: Firmware-Version und Prüfsumme gehören in denselben Datensatz wie die Seriennummer, nicht in ein getrenntes Protokoll der Programmierstation.
Scanpunkte und Kennzeichnung
Die Leiterplatte bekommt ihre Identität am Linienanfang, meist als Data-Matrix-Code (DMC), ein zweidimensionaler Code, der auf wenigen Millimetern eine Seriennummer trägt. Er wird gelasert oder als hitzebeständiges Etikett aufgebracht, weil er den Reflow-Ofen (den Lötofen, in dem die Lotpaste aufgeschmolzen wird) überstehen muss. Danach gilt eine einfache Regel: An jedem Punkt, an dem Material, Nutzen oder Ergebnis mit der Baugruppe verbunden wird, muss gescannt werden.
| Scanpunkt | Was verknüpft wird | Typische Lücke |
|---|---|---|
| Wareneingang | Rolle mit Lieferantencharge und Datumscode | Lieferantenetikett ohne eindeutige Rollen-ID |
| Rüsten am Automaten | Rolle mit Bestückplatz und Zeitraum | Rollenwechsel ohne Scan im laufenden Betrieb |
| Linienanfang | Leiterplatte oder Nutzen mit Auftrag | Code schlecht lesbar, Einlauf ohne Leseprüfung |
| Prüfstationen (SPI, AOI, ICT) | Ergebnis mit Seriennummer | Ergebnis nur als lokale Datei auf der Station |
| Nutzentrennen | Einzelplatine mit Nutzen und Position | Trennen vor der Zuordnung |
| Reparaturplatz | Fehler, Maßnahme, getauschtes Bauteil | Nacharbeit auf Papier oder gar nicht erfasst |
| Verpackung und Versand | Seriennummer mit Lieferung | Zuordnung nur über Auftrag, nicht über Seriennummer |
Radiofrequenz-Identifikation (RFID) ist bei Warenträgern und Magazinen verbreitet, bei der einzelnen Leiterplatte bleibt der gedruckte oder gelaserte Code die Regel. Wichtiger als die Technik ist, dass jede Station eine nicht lesbare Kennzeichnung als Fehler behandelt und nicht stillschweigend weiterarbeitet.
Bestückung, AOI und Prüfstationen an das MES anbinden
Maschinen in einer SMT-Linie liefern ihre Daten auf sehr unterschiedliche Weise: als Dateien in einem Austauschverzeichnis, über herstellereigene Schnittstellen oder über Standardnachrichten. Für die Elektronikfertigung gibt es mit IPC-2591 Connected Factory Exchange (CFX) einen offenen Industriestandard (das Dokument selbst ist über IPC erhältlich) für den Austausch zwischen Fertigungsprozessen und übergeordneten Systemen. Ob Ihre Anlagen ihn unterstützen, ist eine Frage an den Maschinenlieferanten, die ins Lastenheft gehört. Wie Sie solche Anforderungen formulieren, beschreibt unser Artikel zum MES-Lastenheft.
Für die Traceability entscheidend sind drei Eigenschaften der Anbindung:
- Verriegelung statt Protokoll. Das MES prüft vor jedem Schritt, ob die Baugruppe den vorherigen Schritt bestanden hat und ob das gerüstete Material zum Programm passt. Fehlt ein Ergebnis, läuft die Baugruppe nicht weiter. Nur so entsteht eine lückenlose Kette statt einer, die hinterher auf Lücken geprüft werden muss.
- Verhalten bei Ausfall. Fällt das MES oder das Netz aus, darf die Linie nicht stehen, aber auch keine Daten verlieren. Stationen puffern ihre Meldungen lokal und übertragen sie nach, mit dem ursprünglichen Zeitstempel. Wie lange gepuffert wird und wann die Linie doch anhält, gehört in den Schnittstellenvertrag.
- Eine gemeinsame Uhr. Die Chargenzuordnung über Rüstzeiträume funktioniert nur, wenn alle Maschinen dieselbe Zeit haben. Uhrzeiten, die um Minuten abweichen, ordnen Baugruppen der falschen Rolle zu. Eine zentrale Zeitsynchronisation aller Stationen ist deshalb Teil des Traceability-Konzepts.
Auftragsdaten, Stücklisten und Rückmeldungen kommen dagegen aus dem und gehen an das ERP-System. Welche Daten dort fließen und welches System welches Objekt führt, beschreibt der Artikel MES vs. ERP und die Schnittstelle dazwischen.
Datenmengen, Aufbewahrung und Abfragegeschwindigkeit
Die Datenmenge wächst mit der Zahl der Verknüpfungen, nicht mit der Zahl der platzierten Bauteile, wenn das Modell über die Rüstung arbeitet. Ein Beispiel: Eine Baugruppe mit 60 verschiedenen Bauteiltypen erzeugt rund 60 Chargenverknüpfungen (plus eine je Rollenwechsel), auch wenn 400 Bauteile auf ihr sitzen. Prozessparameter liegen als Zeitreihe daneben. Der Maßstab für die Architektur ist die Rückruffrage: Die Liste aller Seriennummern zu einer Charge sollte in Minuten vorliegen, nicht nach einem Wochenende mit Datenbankexporten. Dafür brauchen Seriennummer, Rollen-ID und Lieferantencharge eigene Indizes, und ältere Daten wandern in ein günstigeres Archiv, das dieselben Abfragen weiterhin beantwortet. Wie lange die Daten abfragbar bleiben müssen, legen Kundenverträge und Qualitätsvereinbarungen fest; das bestimmt, ab wann Daten ins Archiv wandern.
Traceability-Daten für Taktzeit und Qualität nutzen
Dieselben Zeitstempel, die belegen, wann eine Baugruppe an welcher Station war, zeigen auch, wie lange sie dort war und wie lange sie zwischen zwei Stationen gewartet hat.
- Taktzeit je Station. Die Differenz zwischen Einlauf und Auslauf je Seriennummer ergibt die tatsächliche Bearbeitungszeit, die Differenz zur nächsten Station die Wartezeit. Der Engpass ist die Station mit der höchsten Bearbeitungszeit, die Puffer davor füllen sich sichtbar.
- Materialfluss. Rüstereignisse und Rollenwechsel zeigen, wie oft eine Linie auf Material wartet und welche Bauteile besonders häufig nachgerüstet werden.
- Ursachenanalyse. Häufen sich AOI-Fehler, lässt sich prüfen, ob sie mit einer bestimmten Rolle, einem Bestückplatz, einer Programmversion oder einem Abschnitt im Reflow-Profil zusammenfallen.
Aus der Praxis unseres Gründers
In einem Projekt unseres Gründers bei einem Automobil- und Elektronikzulieferer (2015 bis 2018, vor der Gründung von Amperbytes AI) verantwortete er als Projektleiter SMT-Elektronikfertigungslinien vom Linienkonzept bis zum Hochlauf. Für die bestehenden Linien wurden Materialfluss und Taktzeiten aus MES-Daten analysiert, IoT-Sensorik (vernetzte Sensoren, die Zustände an der Linie erfassen) integriert und Traceability- und Visualisierungslösungen eingeführt, mit Anforderungen von Bedienern und Management. Zwei Lehren daraus prägen, wie wir Traceability heute entwerfen. Erstens: Die Daten für eine Taktzeitanalyse sind oft schon im MES vorhanden, der Hebel liegt in der Auswertung, bevor neue Systeme angeschafft werden. Zweitens: Eine Shopfloor-Integration ist erst stabil, wenn Bediener sie im Takt nutzen können. Ein Scan, der den Takt stört, wird umgangen, und dann fehlt genau das Glied in der Kette, das im Ernstfall gebraucht wird. Mehr dazu im Praxisbeispiel Produktionsdaten, Traceability und IoT in der Elektronikfertigung.
Typische Lücken in bestehenden Systemen
Die meisten Traceability-Systeme haben keine großen Löcher, sondern kleine, die erst im Ernstfall auffallen:
- Nacharbeit außerhalb des Systems. Am Reparaturplatz wird ein Bauteil getauscht, aber weder die neue Charge noch die Maßnahme erfasst. Die Baugruppe gilt im System als unverändert.
- Zuordnung über Zeiträume statt Ereignisse. Chargen werden dem Auftrag oder der Schicht zugeordnet. Das ist einfach, führt aber im Ernstfall zu großen Sperrmengen.
- Prüfergebnisse als lokale Dateien. AOI- und Testergebnisse liegen auf der Station und werden nur bei Bedarf eingesammelt. Nach einem Rechnertausch sind sie weg.
- Manuelle Stationen ohne Scanner. Handbestückung, Einpressen oder Verguss laufen ohne Buchung, obwohl dort Material verbaut wird.
- Fehlende Stammdatenpflege. Neue Sachnummern, Programme oder Stationen werden in der Linie eingeführt, aber im MES erst Wochen später angelegt.
Traceability im MES, als eigenes System oder als Ergänzung?
Welche Software die Daten führt, ist die zweite Frage nach dem Datenmodell. Drei Wege sind üblich:
| Option | Passt, wenn | Grenze |
|---|---|---|
| Traceability-Modul des vorhandenen MES | alle Stationen bereits an das MES angebunden sind | prüfen, ob Nutzen, Rüstung und Firmware so fein abgebildet sind wie im Datenmodell oben |
| Eigenständige Traceability-Software | kein MES vorhanden ist oder mehrere Linien unterschiedliche Systeme nutzen | doppelte Stammdaten und eine zweite Schnittstelle zum ERP |
| Individuelle Ergänzung zum MES | einzelne Lücken zu schließen sind, etwa Programmierstation, Reparaturplatz oder Auswertung | braucht einen klaren Schnittstellenvertrag mit dem MES |
Maßstab bleibt in allen drei Fällen die Rückruffrage aus dem ersten Abschnitt. Wie Sie allgemein zwischen Standard-MES und eigener Shopfloor-Anwendung abwägen, beschreibt unsere Seite zu MES und Produktions-IT.
Traceability Schritt für Schritt einführen
- Ernstfall definieren. Welche Fragen muss das System in welcher Zeit beantworten, und welches Level nach IPC-1782B ist für Ihre Produkte und Kunden angemessen (IPC-1782B gibt dazu Empfehlungen je IPC-Produktklasse)?
- Datenmodell festlegen. Objekte, Beziehungen und Pflichtfelder aus der Tabelle oben für Ihre Linie konkretisieren, inklusive Nutzen, Nacharbeit und Firmware.
- Scanpunkte und Kennzeichnung planen. Für jeden Punkt klären, wer scannt, was bei einem Lesefehler passiert und wie viel Zeit der Scan im Takt kosten darf.
- Maschinenanbindung klären. Je Station Schnittstelle, Datenformat, Pufferverhalten und Zeitsynchronisation festhalten.
- Mit einer Linie beginnen. Die Kette an einer Linie vollständig schließen und mit einem simulierten Rückruf prüfen: Charge vorgeben, Seriennummern ermitteln, Ergebnis gegen die Realität abgleichen. Wie sich ein Pilot danach auf weitere Linien und Werke übertragen lässt, beschreibt der Artikel MES-Einführung: Lektionen aus dem Rollout vieler Werke.
- Daten nutzen. Taktzeit- und Fehlerauswertungen früh bereitstellen, damit Linie und Management einen Nutzen sehen, bevor weitere Linien folgen.
Fazit
Traceability in der Produktion entscheidet sich am Datenmodell und an den Scanpunkten, nicht an der Wahl der Software. Wer Seriennummern, Nutzen, Rüstung, Prozessparameter, Prüfergebnisse und Firmware sauber verknüpft, kann einen Rückruf auf die betroffenen Baugruppen eingrenzen, statt ganze Produktionswochen zu sperren. Die Anbindung der Maschinen an das MES braucht Verriegelung, Pufferung und eine gemeinsame Uhr. Und dieselben Daten liefern im Alltag Taktzeiten, Materialfluss und Fehlerursachen, wenn Sie sie dafür aufbereiten.
Wenn Sie Traceability in Ihrer Elektronikfertigung einführen, eine bestehende Lösung auf Lücken prüfen oder die vorhandenen MES-Daten für Taktzeit- und Qualitätsanalysen nutzen möchten, unterstützen wir Sie herstellerneutral von der Linie her gedacht: MES und Produktions-IT. Für ein erstes Gespräch erreichen Sie uns über das Kontaktformular.
Passende Leistung
MES-Beratung und MES-Integration: ERP-Anbindung, Shopfloor-Anwendungen und Rollout über mehrere Werke
ERP-Anbindung, Shopfloor-Anwendungen, Traceability und Rollout vom Pilotwerk in weitere Werke, geplant aus Sicht von Linie und Werks-IT.
Zur Leistung MES-Beratung & Integration